PROZESSAUTOMATISIERUNG
Maschinenbeschickung automatisieren.
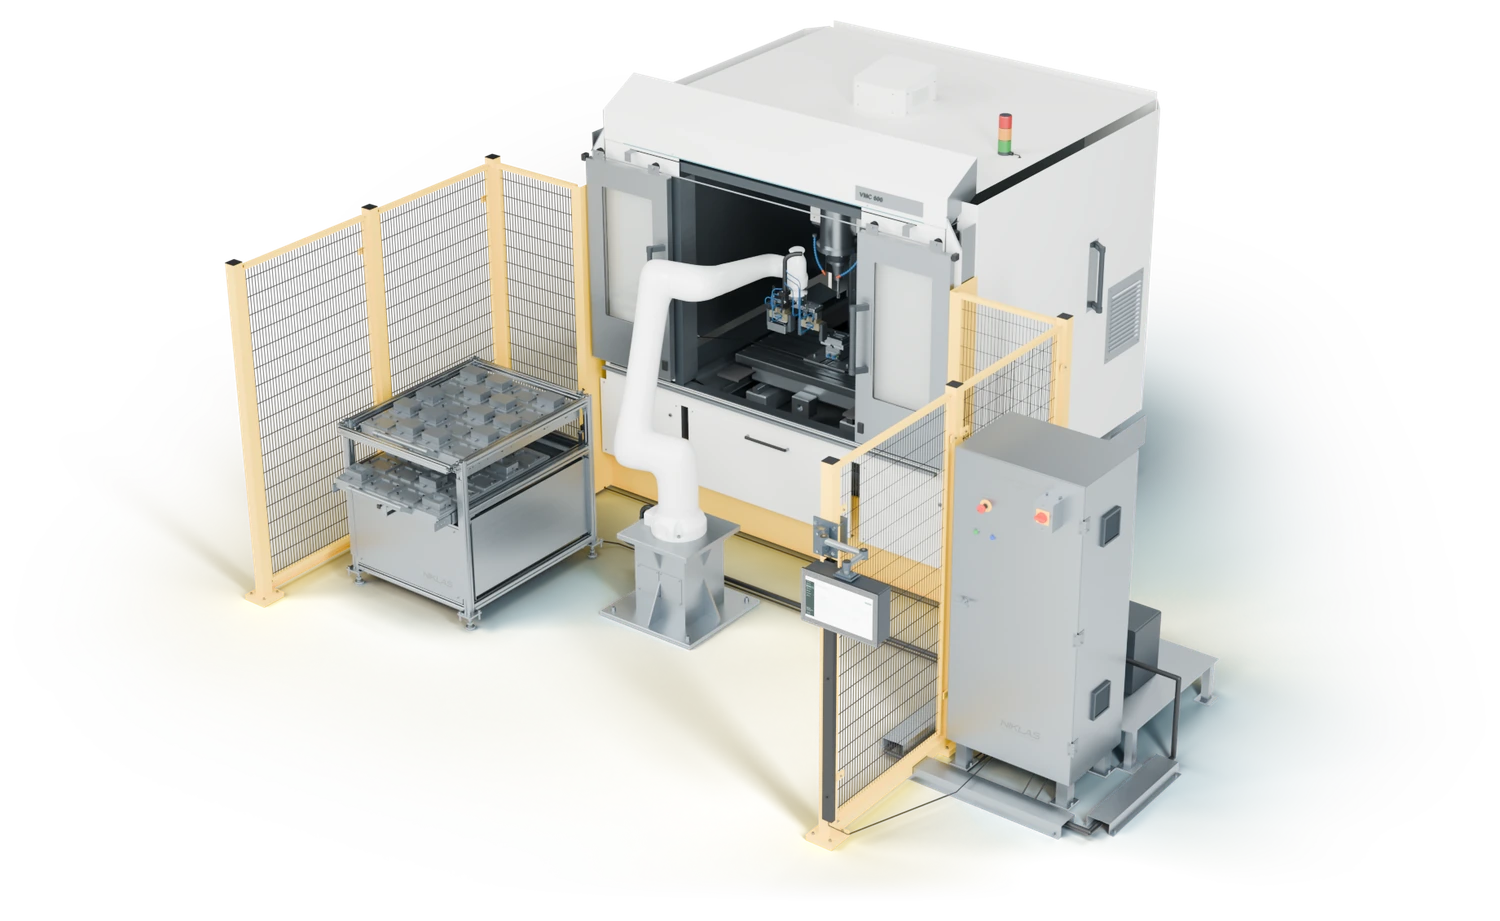
Wir automatisieren das Be- und Entladen Ihrer Maschine. Greifer, Werkstückbereitstellung und Maschinenanbindung stimmen wir auf Ihre Teile, Bearbeitungszeiten und Losgrößen ab.
TYPISCHE STOLPERSTEINE
Werkstücke und Maschinenschnittstellen.
Der Roboter braucht einen zuverlässigen Zugriff auf Roh- und Fertigteile. Wir prüfen Teilelage, Greifflächen, Spannmittel und die Signale der Maschine. Späne und Kühlschmierstoff berücksichtigen wir bereits bei der Auswahl von Greifer und Sensorik.
01
BEREITSTELLUNG
Werkstückbereitstellung und Teilelage
Bauteillage, Späne und Kühlschmierstoff bestimmen die Werkstückbereitstellung. Je nach Anwendung kommen Palette, Tray, Schublade, Förderer oder 3D-Bin-Picking zum Einsatz.
02
MASCHINENSCHNITTSTELLE
Maschinenschnittstelle, Tür und Spannmittel
Automatikfreigabe, Türantrieb, Spannzustand, Programmwahl und Fertigmeldung werden als eindeutiger Handshake mit sicherem Wiederanlauf ausgeführt.
03
PROZESSZEIT
Taktabgleich mit dem Maschinenzyklus
Greifstrategie, Doppelgreifer, Puffer und Bewegungsfolge werden auf die Bearbeitungszeit abgestimmt. Entscheidend ist die Maschinenverfügbarkeit, nicht nur die Roboterbewegung.
TECHNISCHES LÖSUNGSKONZEPT
Der Maschinenzyklus als Gesamtsystem.
Wir verbinden Werkstückbereitstellung, Greiftechnik, Maschinenkommunikation und Ausschleusung zu einem reproduzierbaren Ablauf. Optional werden Reinigen, Messen, Markieren oder Entgraten direkt integriert.
01
Werkstücklage, Greifflächen und Spannbezug technisch absichern
02
Tür-, Spannmittel- und CNC-Signale mit plausibilisiertem Handshake
03
Roh- und Fertigteile durch Doppelgreifer oder Puffer entkoppeln
04
Späne, Kühlschmierstoff, Ausschussteile und Restmengen berücksichtigen
AUSLEGUNGSKRITERIEN
Laufzeit, Teilewechsel und Produktionsumfeld.
Für wiederkehrende Teile prüfen wir eine automatische Maschinenbeschickung mit definierter Übergabe an das Spannmittel. Maschinenanbindung, Varianten und Teilepuffer bestimmen die Kosten. Den Nutzen bewerten wir anhand von Bedienzeit und zusätzlich nutzbarer Maschinenlaufzeit.
01
AUTONOMIE
Wie lange soll die Anlage allein laufen?
Losgröße, Pufferkapazität, Werkzeugstandzeit und Materialnachschub bestimmen die mögliche mannlose Laufzeit.
02
VARIANTEN
Wie oft wechseln Bauteile und Programme?
Wechselbacken, verstellbare Trays, Rezeptverwaltung und automatische Programmwahl reduzieren Rüstaufwand.
03
UMFELD
Welche Medien wirken auf Greifer und Sensorik?
Öl, Späne, Hitze und scharfkantige Teile beeinflussen Schutzart, Greifprinzip, Sensorwahl und Reinigungsbedarf.
04
NACHWEIS
Welche Prozessdaten müssen gespeichert werden?
Werkstück-ID, Maschinenprogramm, Gut-/Schlechtstatus und Messwerte können auftragsbezogen zurückgeführt werden.
SO ARBEITEN WIR
Den Beladeablauf an der Maschine absichern.
Wir nehmen die vorhandene Maschine und den Teilefluss auf. Greifversuche und Schnittstellenprüfung zeigen, wie sich Beladen, Spannen und Bearbeiten verbinden lassen. Im Produktionsanlauf testen wir auch Unterbrechungen und Teilewechsel.
01
Maschine und Teilefluss aufnehmen
Wir prüfen Schnittstellen, Spannmittel, Werkstücke, Bearbeitungszeit, Platz und gewünschte Autonomie direkt am Bestand.
02
Beladekonzept und Takt absichern
Greifversuch, Layout, Signalfolge und Puffer werden bewertet; kritische Schritte testen wir vor der Detailkonstruktion.
03
Integrieren und Produktionslauf stabilisieren
Nach Aufbau und Programmierung folgen Wiederanlauf-, Störfall- und Variantenprüfungen unter realen Produktionsbedingungen.
Fragen zur Umsetzung
Fragen zur automatischen Maschinenbeschickung.
Eine automatische Beladung muss zur Maschine, zum Teilespektrum und zum Produktionsablauf passen. Diese Fragen helfen, den sinnvollen Umfang einer Maschinenbeschickung früh einzugrenzen.
- Gut geeignet sind wiederkehrende Teile mit zugänglichen Greifflächen und einer definierten Übergabe an das Spannmittel.
- Gewicht, Abmessungen, Oberfläche und die Streuung der Rohteile bestimmen Greifer und Teilebereitstellung.
- Bei kleinen Losgrößen prüfen wir, wie viel Aufwand für Umrüsten und Nachbestücken anfällt.
- Wir prüfen den Zugang zum Arbeitsraum, die Tür, die Spannmittel und die verfügbaren Steuerungssignale.
- Beladen, Spannen, Programmstart und Fertigmeldung brauchen eine abgestimmte Signalfolge. Fehlende Schnittstellen oder manuelle Türen können Umbauten erfordern.
- Reichweite, Werkstück- und Greifergewicht sowie Zykluszeit bestimmen die passende Robotik. Das Schutzkonzept wird für den gesamten Ablauf bewertet.
- Greif- und Spannzustände werden mit den Maschinenfreigaben abgestimmt. Der nächste Schritt startet erst bei den vorgesehenen Rückmeldungen.
- Für Ausschussteile, Restmengen und Unterbrechungen legen wir eindeutige Abläufe fest und prüfen den Wiederanlauf.
- Bei Bedarf lassen sich Werkstück-ID, Maschinenprogramm, Prüfstatus und Messwerte dokumentieren.
- Wechselbacken, einstellbare Trays und Rezepte können die Umstellung auf andere Teile erleichtern.
- Greifer, Werkstücklage und Spannbezug müssen für jede vorgesehene Variante passen. Auch die Auswahl des CNC-Programms wird in den Ablauf eingebunden.
- Die Häufigkeit der Teilewechsel und der nötige Rüstaufwand gehen in die technische und wirtschaftliche Bewertung ein.
- Rohteile nachfüllen, Fertigteile entnehmen und Werkzeuge wechseln bleiben Teil des Produktionsablaufs.
- Die Laufzeit ohne Eingriff hängt unter anderem von Magazinfüllung, Bearbeitungszeit und Werkzeugstandzeit ab.
- Späne und Kühlschmierstoff beeinflussen Reinigung und Wartung. Wir stimmen die vorgesehenen Bedienereingriffe mit Ihrem Team ab.
- Hilfreich sind Maschinentyp und Steuerung sowie Fotos von Arbeitsraum, Tür und Spannmitteln.
- Teilezeichnungen oder Muster, Gewichte, Bearbeitungszeiten und Losgrößen geben einen ersten Überblick. Ein kurzes Video des aktuellen Beladeablaufs ergänzt die Angaben.
- Teilen Sie einfach mit, was Ihnen vorliegt. Offene Angaben zu Schnittstellen, Platz oder gewünschter Laufzeit klären wir gemeinsam.
SERVICE & SUPPORT
Service für die Maschinenbeschickung.
Der Leistungsumfang wird auf die eingesetzte Technik, den Schichtbetrieb und Ihre Instandhaltungsorganisation abgestimmt.
01
Mechanik und Schnittstellen
Greifer, Spannmittel, Türsysteme und Maschinenschnittstellen technisch prüfen.
02
Programme und Taktzeit
SPS- und Roboterprogramme sichern, Fehlerabläufe bewerten und Bewegungen optimieren.
03
Ersatz- und Verschleißteile
Sensorik, Greiferkomponenten und Türantriebe für den planbaren Austausch abstimmen.
IHR PROJEKT MIT UNS BESPRECHEN
Maschinenbeschickung für Ihre Produktion prüfen.
Senden Sie Maschinentyp, Fotos von Arbeitsraum und Spannmitteln sowie Teilemaße, Losgrößen und Bearbeitungszeit. Damit prüfen wir Zugang, Schnittstellen und einen passenden Beladeablauf. Für eine Maschinenbeladung mit Werkstückmagazin sehen Sie NIKLAS Machine Loader.