PROZESSAUTOMATISIERUNG
Schweißen und Oberflächenbearbeitung automatisieren.
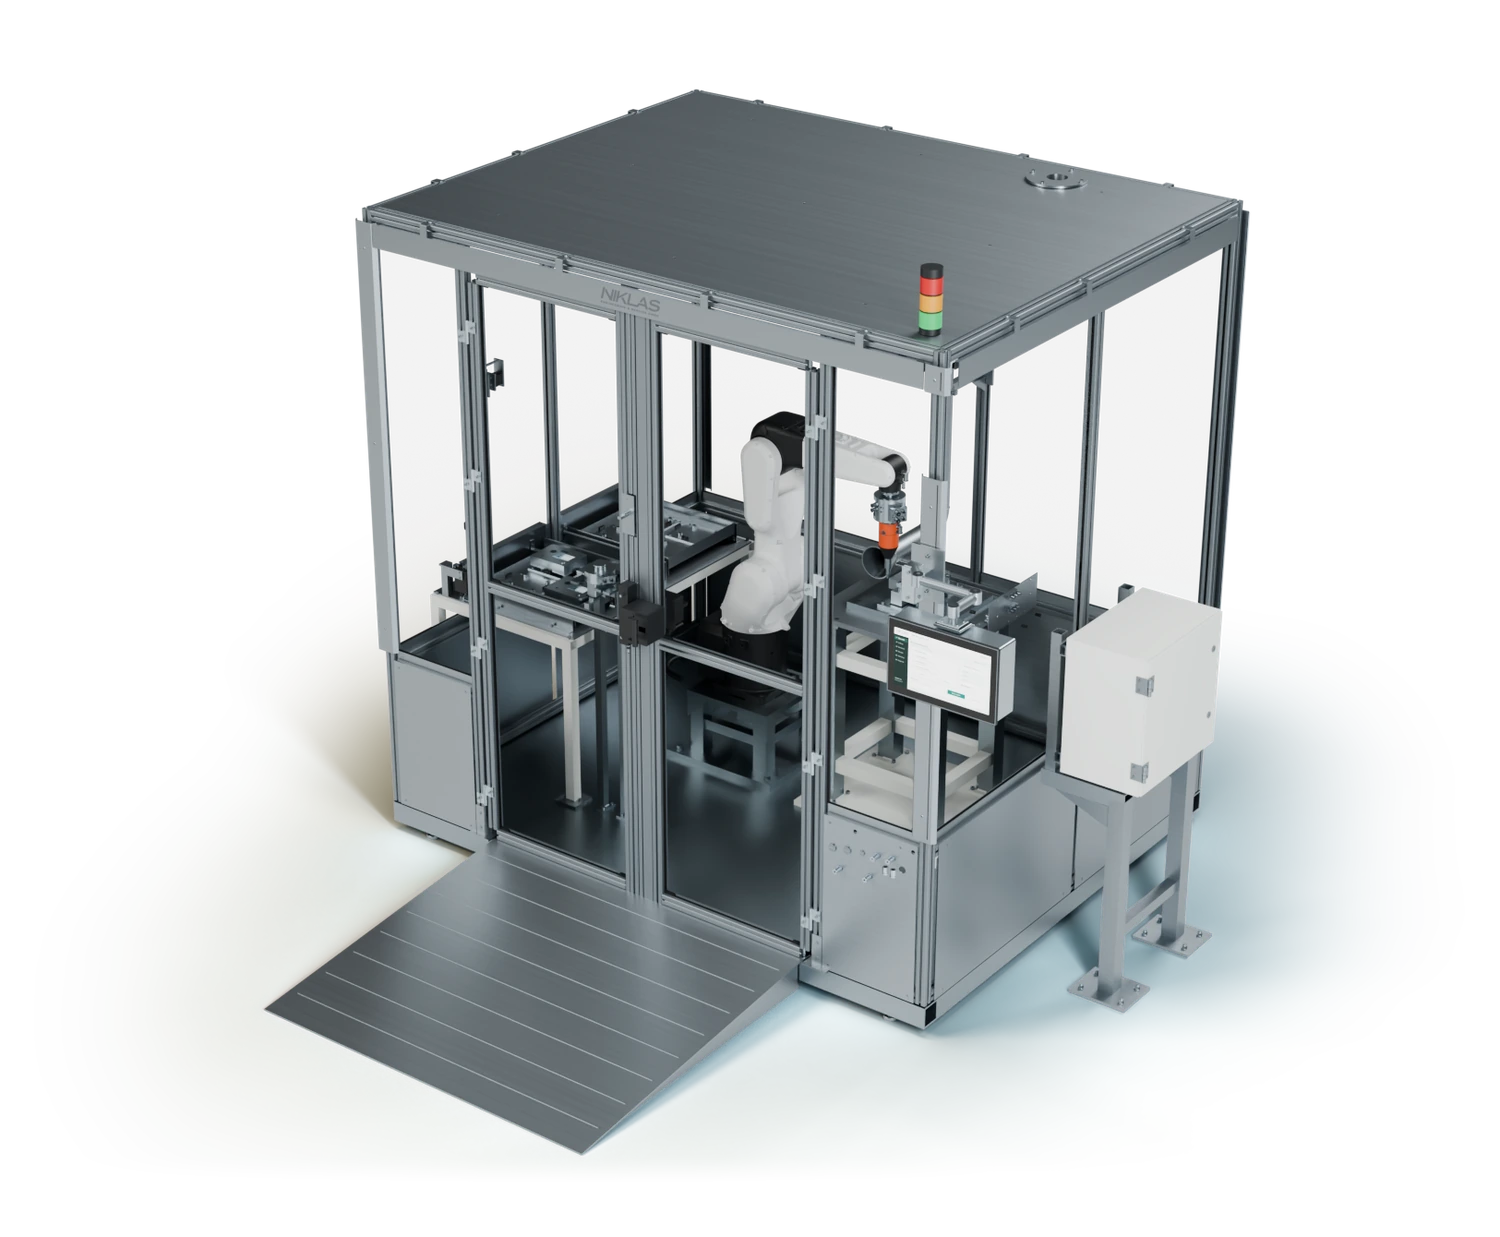
Wiederkehrende Schweißnähte, Kanten und Oberflächen mit Robotern bearbeiten. Wir prüfen Werkzeugzugang und Bauteilstreuung und stimmen Vorrichtung, Prozesswerkzeug, Absaugung und Schutzkonzept auf die Aufgabe ab.
TYPISCHE STOLPERSTEINE
Bauteilstreuung und Werkzeugkontakt.
Beim Schweißen zählen Nahtlage, Spalt und Werkzeugzugang. Beim Entgraten, Schleifen und Polieren beeinflussen Kontaktkraft und Werkzeugzustand den Abtrag. Wir prüfen diese Bedingungen an Ihren Bauteilen.
01
BAUTEILABWEICHUNG
Bauteiltoleranzen und reale Kontur
Spann-, Fertigungs- und Wärmetoleranzen verschieben Naht oder Oberfläche. Antasten, Vision oder Nahtverfolgung korrigieren die Roboterbahn.
02
PROZESSKRAFT
Kraft, Winkel und Kontakt bei der Bearbeitung
Schleifen und Polieren reagieren auf Kraft, Winkel, Geschwindigkeit und Werkzeugverschleiß. Eine reine Positionsbahn führt schnell zu ungleichmäßigem Abtrag.
03
PERIPHERIE
Prozesswerkzeug, Vorrichtung und Medienversorgung
Zur Prozesszelle gehören Robotik, Positionierer, Werkstückspannung, Brennerreinigung, Absaugung und Werkzeugwechsel.
TECHNISCHES LÖSUNGSKONZEPT
Bahngeführte Bearbeitung mit Sensorik.
Wir verbinden Robotik, Vorrichtung, Prozesswerkzeug und Sensorik. Beim Schweißen werden Nahtlage und Parameter überwacht; beim Finish sorgen Kraftregelung und Werkzeugmanagement für gleichmäßigen Abtrag.
01
Bauteilaufnahme, Zugänglichkeit und Reihenfolge der Bearbeitung auslegen
02
Toleranzen durch Antasten, Vision, Seam-Tracking oder Kraftregelung kompensieren
03
Schweißquelle, Positionierer, Brennerpflege beziehungsweise Schleifwerkzeug integrieren
04
Absaugung, Schutz, Werkzeugstandzeit und Qualitätsdaten berücksichtigen
AUSLEGUNGSKRITERIEN
Werkzeug, Vorrichtung und Sensorik abstimmen.
Roboterschweißen und Oberflächenbearbeitung setzen zugängliche Nähte, Kanten und Flächen voraus. Bauteilstreuung, Aufspannung und Werkzeugverschleiß begrenzen den Prozess. Vorrichtungen, Sensorik und Schutzmaßnahmen bestimmen die Kosten; das Qualitätsbild prüfen wir an Musterteilen.
01
GEOMETRIE
Sind alle Nähte und Flächen erreichbar?
Roboterpose, Brenner- oder Werkzeugwinkel, Positionierer und Kollisionsräume werden gemeinsam simuliert.
02
TOLERANZ
Wie stark streut die reale Bauteillage?
Die notwendige Sensorik richtet sich nach Spalt, Nahtform, Konturabweichung und Qualität der Spannvorrichtung.
03
PROZESS
Welche Parameter bestimmen das Ergebnis?
Schweißstrom, Draht, Geschwindigkeit und Wärmeeintrag beziehungsweise Kraft, Drehzahl und Körnung werden als Rezept geführt.
04
INSTANDHALTUNG
Wann müssen Verschleißteile gewechselt werden?
Brennerdüse, Draht, Schleifmittel und Werkzeugzustand werden überwacht und in den Anlagenablauf eingeplant.
SO ARBEITEN WIR
Schweiß- und Bearbeitungsversuche mit Ihren Teilen.
Wir prüfen kritische Konturen, Spannlagen und Werkzeugzustände mit Originalteilen. Simulation und Versuche zeigen, welche Bahnen erreichbar sind und wie das gewünschte Qualitätsbild entsteht.
01
Bauteile und Qualitätsbild bewerten
Wir prüfen Geometrie, Toleranzen, Vorrichtung, Prozessparameter, gewünschte Oberfläche oder Nahtqualität und Varianten.
02
Bahn, Sensorik und Werkzeug erproben
Kritische Konturen werden mit Originalteilen getestet; Simulation und Versuche sichern Erreichbarkeit und Prozessfenster.
03
Rezepte und Verschleißfälle validieren
Im Anlauf prüfen wir Bauteilstreuung, Werkzeugwechsel, Absaugung, Wiederanlauf und dokumentierte Qualitätsmerkmale.
Fragen zur Umsetzung
Fragen zu Roboterschweißen und Oberflächenbearbeitung.
Schweißnaht, Kante und Oberfläche stellen unterschiedliche Anforderungen an die Zelle. Diese Antworten helfen, Prozesswerkzeug, Bauteilaufnahme und Bahnführung auf das gewünschte Ergebnis abzustimmen.
- Wiederkehrende Nähte, Kanten und Flächen eignen sich, wenn das Werkzeug die Bearbeitungsstellen erreicht und die Qualitätsanforderungen feststehen.
- Beim Schweißen prüfen wir Werkstoff, Nahtform und Spannkonzept. Beim Entgraten, Schleifen und Polieren betrachten wir Gratstreuung, Zieloberfläche und zulässigen Abtrag.
- Originalteile und Bearbeitungsversuche zeigen, welche Aufgaben mit dem vorgesehenen Werkzeug und der Vorrichtung umsetzbar sind.
- Die Vorrichtung muss das Werkstück halten und die Bearbeitungsstellen zugänglich lassen. Positionierer können zusätzliche Werkzeugwinkel ermöglichen.
- Abweichende Nahtlagen können Antasten oder Nahtverfolgung erfordern. Beim Schleifen und Polieren kann geregelte Kontaktkraft Lageabweichungen ausgleichen.
- Schweißquelle, Werkzeug, Absaugung und Schutztechnik werden mit Robotik und Bauteilaufnahme abgestimmt.
- Für Schweißnähte werden Nahtgeometrie und Qualitätsvorgaben festgelegt. Bei Oberflächen sind Zielqualität und zulässiger Abtrag maßgeblich.
- Wir prüfen kritische Konturen und reale Bauteilstreuung im Versuch. Dabei werden auch Werkzeugverschleiß und erforderliche Bedienereingriffe betrachtet.
- Prozessparameter, Prüfmerkmale und dokumentierte Ergebnisse werden für die konkrete Aufgabe abgestimmt.
- Programme, Aufnahmen und Prozessparameter werden auf die vorgesehenen Varianten ausgelegt.
- Änderungen an Nahtlage, Grat oder Oberfläche können andere Werkzeuge, Sensorik oder Spannvorrichtungen erfordern.
- Die Varianten werden mit repräsentativen Teilen geprüft. Das erprobte Prozessfenster legt fest, welche Abweichungen die Zelle bearbeiten kann.
- Bestücken, Umrüsten und die Kontrolle von Werkzeugen und Verschleißteilen gehören zum Anlagenbetrieb.
- Brennerdüsen, Draht, Schleifmittel und Prozessmedien müssen passend zur Nutzung gewechselt oder nachgefüllt werden.
- Wartung von Aufnahme, Absaugung und Schutzsystemen sowie gesicherte Programmstände werden im Betriebskonzept berücksichtigt.
- Fotos, Zeichnungen oder CAD-Daten zeigen die Bearbeitungsstellen. Musterteile helfen, Zugänglichkeit und Bauteilstreuung zu prüfen.
- Hilfreich sind Werkstoff, gewünschte Naht- oder Oberflächenqualität, Varianten, Stückzahlen und Angaben zu vorhandenen Werkzeugen und Vorrichtungen.
- Senden Sie die Informationen, die bereits vorliegen. Offene Punkte klären wir gemeinsam mit Ihnen.
SERVICE & SUPPORT
Service für Schweiß- und Bearbeitungsanlagen.
Der Leistungsumfang wird auf die eingesetzte Technik, den Schichtbetrieb und Ihre Instandhaltungsorganisation abgestimmt.
01
Prozesswerkzeug und Schutzsysteme
Werkzeuge, Absaugung, Bauteilaufnahmen und Schutzsysteme technisch prüfen.
02
Bahnen und Parameter
Roboterbahnen, Prozessparameter und Programme gezielt optimieren.
03
Wiederanlauf und Verschleiß
Programmstände, Verschleißteile und einen reproduzierbaren Wiederanlauf absichern.
IHR PROJEKT MIT UNS BESPRECHEN
Schweißen und Oberflächenbearbeitung für Ihre Produktion prüfen.
Senden Sie Zeichnungen oder Muster, Werkstoff, Toleranzen und das gewünschte Qualitätsbild. Fotos oder ein Ablaufvideo helfen, Werkzeugzugang, Bauteilaufnahme und Bearbeitungsversuche einzugrenzen. Für eine modulare Roboter-Entgratanlage entdecken Sie die NIKLAS Surface Cell.